

Proses Produksi Isolator2 - Isolator Komposit Suspensi Berbentuk Batang
1. Bahan Isolator Komposit
1.1. Struktur dan bahan baku setiap bagian
Sebuah isolator komposit termasuk inti, selubung, rok, perangkat keras dan bagian lainnya. Bahan batang inti terutama serat kaca epoksi, dan bahan selubung dan bahan rok adalah karet silikon vulkanisir suhu tinggi.
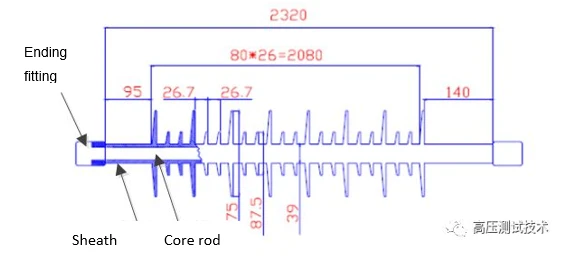
Gambar 1 Struktur Keseluruhan Isolator Komposit
Dalam serat kaca epoksi yang merupakan batang inti, serat kaca yang disusun paralel sepanjang sumbu adalah kerangka, dan resin epoksi digunakan sebagai bahan matriks untuk mengikat serat kaca menjadi satu sehingga membentuk batang penarik kaca epoksi. Kekuatan tarik batang penarik hingga 2,5 kali lipat dari baja karbon biasa.
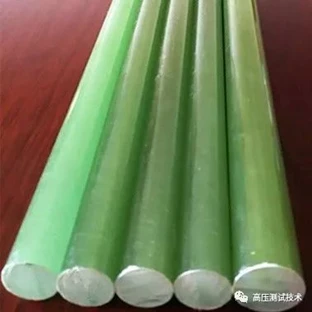
Gbr. 2 Batang Penarik Kaca Epoksi
Karet silikon vulkanisir suhu tinggi yang membentuk rok dibuat melalui vulkanisasi suhu tinggi, dengan karet silikon sebagai matriks dan bahan penghubung, tahan api, bahan penguat, bahan anti-penuaan, dll. sebagai pengisi. Di antara mereka, zat penguat biasanya karbon hitam putih, dan penghambat api biasanya Al(OH)3. Bahan gudang isolator komposit terutama terbuat dari karet silikon metil etilena sebagai matriks.

Gambar 3 Rumus Molekul Karet Silikon Methyl Ethylene
1.2. Proses produksi
Proses produksi isolator komposit ditunjukkan pada gambar di bawah, yang dibagi menjadi tiga bagian: produksi batang timah kaca epoksi, produksi karet silikon, dan perakitan injeksi.

Gambar 4 Proses Produksi Isolator Komposit
(1) Pembuatan batang penarik kaca epoksi
Proses pembuatan batang penarik: impregnasi serat kaca dengan resin epoksi, injeksi vakum, pultrusi kontinu, dan pengawetan.
Injeksi vakum: Pertama-tama letakkan serat kaca pada cetakan satu sisi, letakkan jaring pemandu, ekstrak udara dalam sistem untuk membentuk tekanan negatif dalam cetakan, dan kemudian sedot resin ke dalam serat melalui lapisan pipa yang telah dipasang sebelumnya oleh menggunakan tekanan negatif untuk memungkinkan resin untuk sepenuhnya menyusup ke serat kaca.
Pultrusion: Di bawah aksi gaya tarik peralatan pultrusion, serat kaca secara rasional dipandu oleh serangkaian templat yang telah dibentuk sebelumnya setelah sepenuhnya diresapi dengan resin epoksi untuk mendapatkan bentuk awal.
Curing: Setelah itu, batang penarik memasuki cetakan logam yang dipanaskan, dan bereaksi dan menyembuhkan di bawah aksi tinggi.
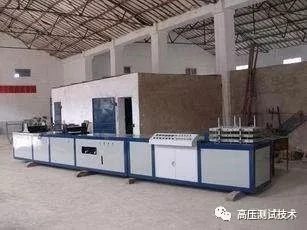
Gambar 5 Mesin Pultrusion FRP
(2) Produksi karet silikon
Bahan: Siapkan karet silikon mentah dan berbagai aditif (seperti bahan penguat karbon hitam putih, aluminium hidroksida tahan api, dll.) dalam proporsi tertentu.
Pencampuran: Secara bertahap tambahkan karbon hitam putih, aluminium hidroksida, dan aditif lainnya ke karet silikon mentah untuk pencampuran berulang, sehingga aditif didistribusikan secara merata di kompon karet untuk membentuk karet sintetis.
Vulkanisasi dan penggilingan ulang: tambahkan zat vulkanisir ke dalam kompon dan aduk kembali.
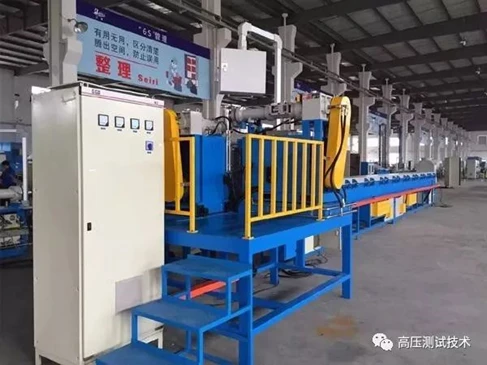
Gbr. 6 Peralatan Pencampur Karet
(3) Perakitan injeksi
Grinding dan sandblasting perangkat keras: Giling bagian yang perangkat keras, batang inti dan karet silikon bersentuhan satu sama lain, dan semprotkan partikel kecil ke permukaan. Grinding dan sandblasting dapat menghilangkan kontaminasi di permukaan dan membuat permukaan yang sesuai memiliki area kontak yang lebih besar, yang kondusif untuk memperoleh kekuatan mekanik yang baik pada akhirnya dan kontak yang baik dengan karet silikon dan dapat memastikan efek penyegelan.
Penggilingan, pembersihan, dan pengeringan batang inti: Giling batang inti FRP untuk membuat permukaan sepenuhnya bersentuhan dengan perekat, dan bersihkan batang inti untuk menghilangkan partikel debu di permukaan. Partikel tersebut dapat menyebabkan ikatan yang buruk, mengakibatkan cacat pelepasan internal isolator. Batang inti harus dikeringkan tepat waktu setelah dibersihkan untuk memastikan tidak menyerap kelembapan.
Spreading coupling agent: oleskan coupling agent secara merata pada permukaan core rod. Fungsi agen kopling adalah untuk menghubungkan selubung karet silikon dan batang inti bersama-sama. Coupling agent yang biasa digunakan adalah silan. Salah satu ujung molekul memiliki gugus epoksi-filik, dan ujung lainnya memiliki gugus karet ramah silikon, membentuk struktur ikatan silang tiga dimensi melalui reaksi di bawah suhu dan tekanan tertentu untuk menghubungkan karet silikon dan serat kaca. batang inti bersama-sama.
Injeksi dan vulkanisasi: Masukkan batang inti ke dalam cetakan injeksi karet silikon, injeksi karet, dan buang gas yang dihasilkan selama proses ini; mengontrol suhu untuk sepenuhnya memvulkanisir karet silikon, dan kemudian cross-link diproduksi antara makromolekul karet silikon setelah vulkanisasi untuk meningkatkan kinerja ketahanan penuaan karet silikon.
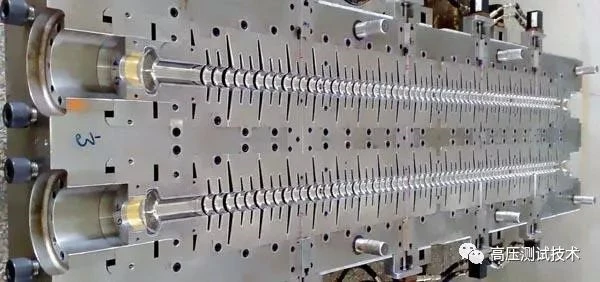
Gbr. 7 Cetakan Isolator Komposit

Gbr. 8 Vulkanisir Injeksi
Pemangkasan: Pangkas tepi rok karet silikon dan lampu kilat pada jahitan sambungan cetakan.
Crimping: Crimp fitting ujung dan batang inti dengan mesin crimping, umumnya mengekstrusi fitting ujung secara merata dan sentripetal dari 8 arah sehingga fitting dan batang inti sedikit berubah bentuk, membentuk prategang antara fitting dan inti. Ketika mereka mengalami gaya tarik, gesekan dihasilkan untuk mendapatkan struktur sambungan ujung yang stabil.
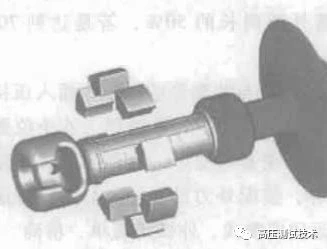
Gambar. 9 8-bagian Crimping
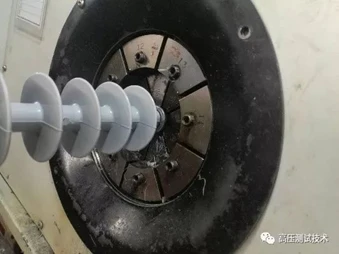
Gbr.10 Akhir Crimping
Penyegelan: Oleskan karet silikon vulkanisir suhu tinggi ke fitting ujung untuk memastikan bahwa kelembaban eksternal akan masuk ke ujung. Beberapa pabrikan dapat menyelesaikan langkah ini secara bersamaan selama pencetakan injeksi.
Uji pabrik: Isolator yang telah diproduksi tunduk pada uji pabrik seperti beban kerusakan mekanis dan benturan gelombang curam sesuai dengan persyaratan GB 19519-2014 atau persetujuan teknis pembeli.